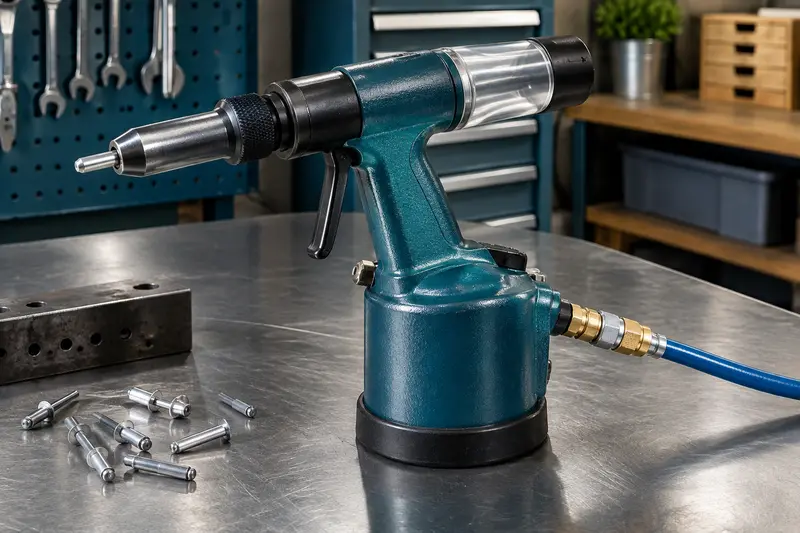
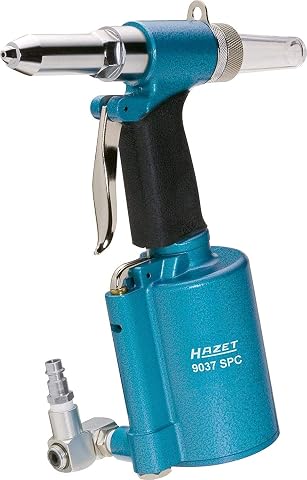
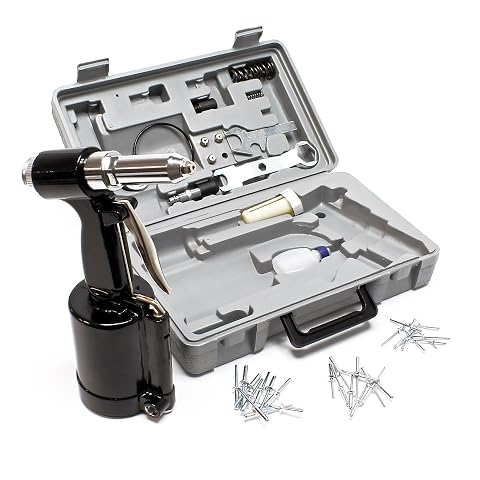
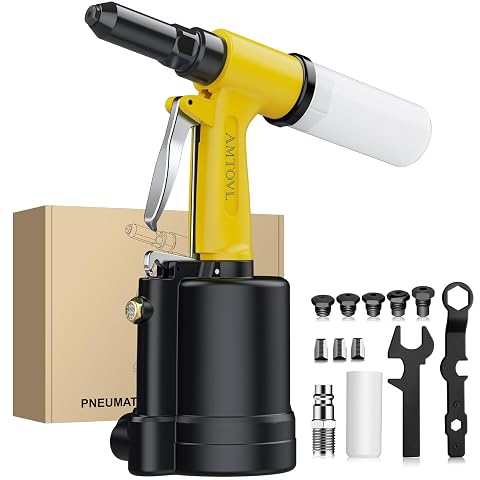
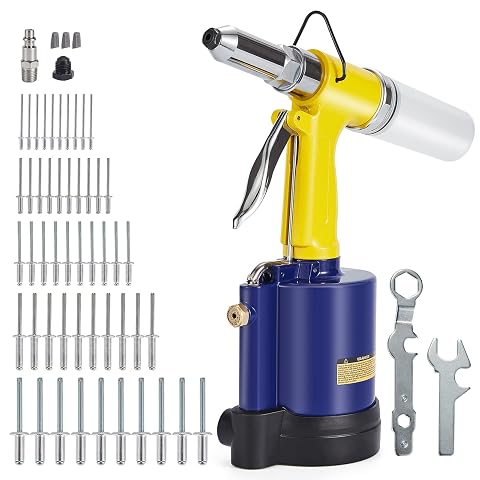
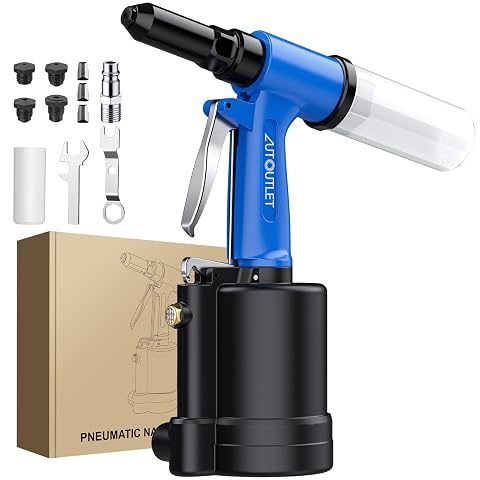
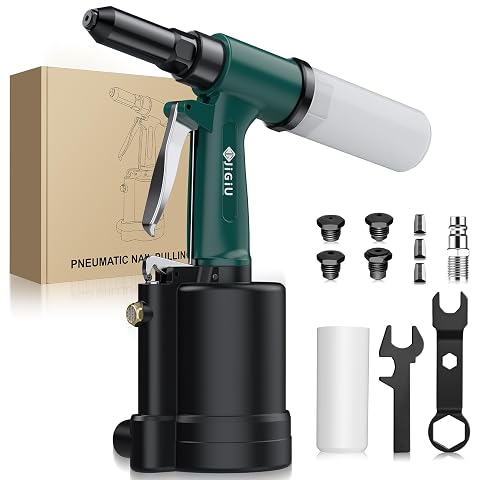
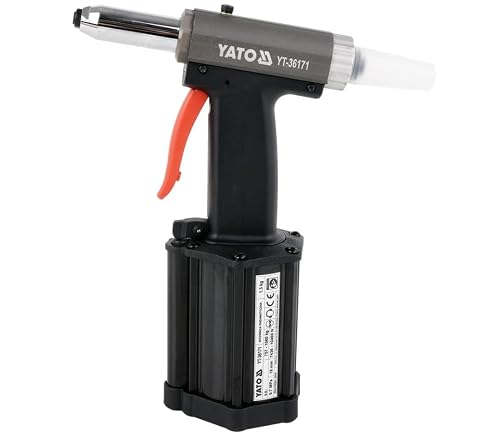
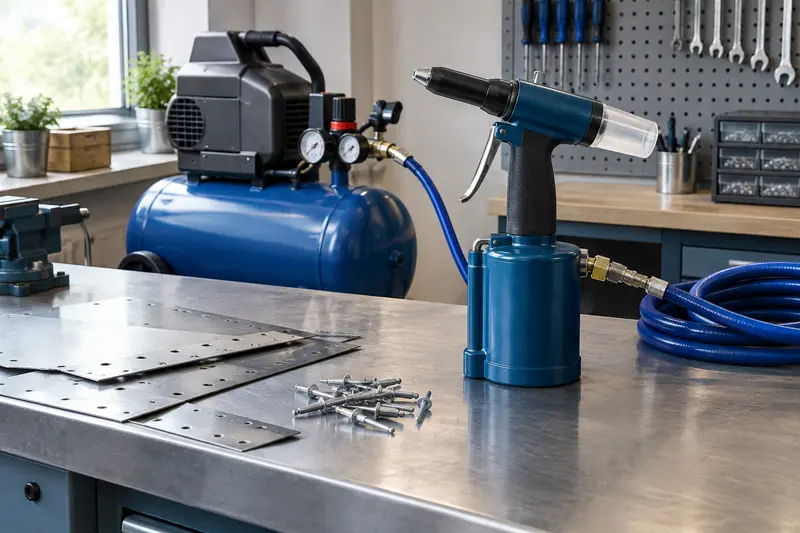
Pour poser des rivets aveugles de façon répétée dans un atelier équipé d’un compresseur, une pince à riveter pneumatique réduit l’effort à fournir et facilite l’enchaînement des fixations. Le bon choix dépend surtout des diamètres et des matières de rivets à poser, de la cadence de travail et des caractéristiques de votre installation d’air comprimé.
Pour quels travaux choisir une riveteuse pneumatique ?
Une riveteuse pneumatique pour atelier convient aux assemblages où les rivets s’enchaînent régulièrement : tôlerie, carrosserie, maintenance, fabrication ou réparation. L’air comprimé actionne le mécanisme de traction du mandrin, qui déforme le corps du rivet dans les pièces à assembler. Vous gardez ainsi les deux mains disponibles pour maintenir et positionner les éléments, selon la configuration de l’outil.
Ce type d’équipement est moins indiqué pour une pose ponctuelle sans compresseur à proximité. Il faut aussi prévoir un flexible, un raccord compatible et un poste de travail où l’outil peut être utilisé sans gêner les déplacements. Si vous travaillez surtout à l’unité ou sur des chantiers sans alimentation pneumatique, comparez avec une pince à riveter manuelle ou une riveteuse sans fil.
Un outil pneumatique pour rivets aveugles ne sert pas à poser des écrous à sertir : ces fixations demandent un outil adapté, des tirants et des embouts correspondants. Vérifiez également que vous recherchez bien une riveteuse pour rivets aveugles, et non un adaptateur destiné à transformer une perceuse.
Les critères à vérifier avant l’achat
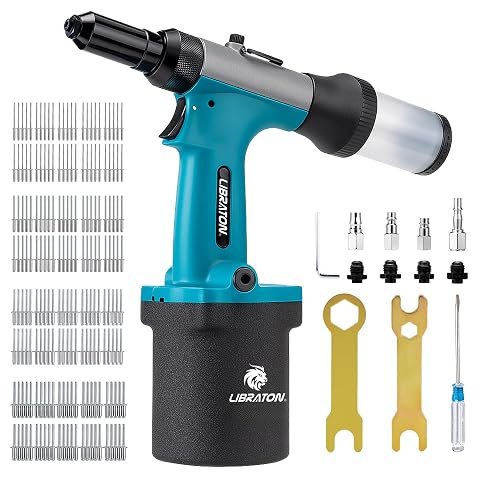
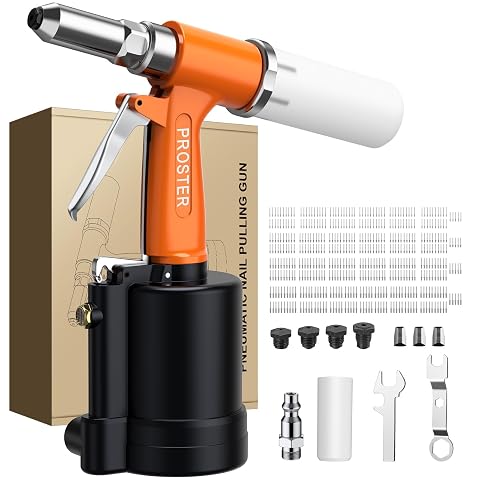
Commencez par relever les diamètres que vous utilisez et les matières des rivets. Vérifiez ensuite que l’outil accepte ces formats et que les nez ou embouts nécessaires sont fournis ou disponibles séparément. Un nez correspondant au diamètre du rivet assure son maintien et permet une traction correcte. Pensez à contrôler la disponibilité des pièces d’usure, notamment des mâchoires et des mandrins de remplacement.
La compatibilité avec le compresseur est tout aussi importante. Consultez la pression de service et le débit d’air requis dans les indications du fabricant, puis comparez‑les aux capacités réelles de votre installation. La pression affichée ne suffit pas si le compresseur ne fournit pas le débit nécessaire pendant les cycles répétés. Vérifiez aussi le type de raccord, le diamètre intérieur du flexible et la présence éventuelle d’un régulateur ou d’un filtre adapté.
| Configuration | À privilégier pour | Points à contrôler |
|---|
| Outil avec embouts interchangeables | Des rivets de plusieurs diamètres | Diamètres réellement acceptés et rangement des nez |
| Modèle à aspiration des mandrins | Un poste où les tiges rompues doivent être récupérées | Fonctionnement de l’aspiration et vidage du collecteur |
| Outil prévu pour un usage soutenu | Des séries régulières en atelier | Cadence, confort de prise en main et entretien accessible |
Le poids, l’équilibre et la forme de la poignée comptent également lorsque les poses se répètent. Si vous travaillez dans des espaces étroits ou au‑dessus de la tête, vérifiez que le corps de l’outil et le flexible ne limitent pas l’accès à la zone de pose.
Diamètres, matières et dimensions des rivets
Les diamètres courants peuvent notamment être de 2,4 mm, 3,2 mm, 4 mm, 4,8 mm ou 6,4 mm, mais tous les outils n’acceptent pas ces formats. Certains modèles couvrent plusieurs diamètres grâce à des nez interchangeables. D’autres sont conçus pour une plage plus restreinte. La fiche technique doit donc confirmer la compatibilité de chaque diamètre, plutôt que de laisser supposer qu’un embout s’adapte à tout rivet.
Choisissez aussi le rivet selon l’épaisseur totale des pièces assemblées. Sa plage de sertissage, parfois appelée plage de prise, doit correspondre à cette épaisseur : un rivet trop court ne formera pas correctement la tête arrière, tandis qu’un modèle trop long risque de laisser un assemblage mal serré. La forme de tête et le diamètre de la tête doivent convenir à la surface et à l’effort attendu.
La matière du corps du rivet influe sur l’effort de pose. L’aluminium se travaille généralement avec moins de force que l’acier ou l’inox, mais la compatibilité dépend du diamètre et des limites de l’outil. Pour les rivets en inox, vérifiez explicitement la capacité de traction annoncée. Sélectionnez également un mandrin et un corps de rivet compatibles avec les matériaux à assembler, et choisissez la fixation selon les contraintes de corrosion et de résistance de votre projet. Retrouvez les différents formats de rivets aveugles pour vérifier ces caractéristiques.
À retenir Ne choisissez pas une riveteuse sur le seul diamètre maximal annoncé. Vérifiez ensemble le diamètre du rivet, sa matière, sa plage de sertissage et les caractéristiques d’air comprimé requises.
Installation, prise en main et sécurité
Avant la première pose, raccordez l’outil conformément à sa notice et réglez l’alimentation pneumatique dans les limites prescrites. Une pression trop élevée peut endommager l’outil ou le rivet ; une alimentation insuffisante peut empêcher une rupture nette du mandrin. Faites un essai sur des matériaux de même nature et de même épaisseur que l’assemblage final, puis contrôlez la fermeture du rivet et l’absence de jeu.
Maintenez les pièces alignées et rapprochées pendant la pose. Le nez doit être en appui droit sur la tête du rivet : une inclinaison peut provoquer un sertissage irrégulier ou abîmer la surface. Portez une protection oculaire, car le mandrin se rompt et peut être éjecté ou tomber. Gardez les doigts à distance de la zone de traction et ne dirigez pas l’outil vers une personne.
Pour changer un nez, dégager un blocage ou intervenir sur le mécanisme, débranchez l’alimentation en air et suivez les consignes du fabricant. Évitez de tendre le flexible en travers d’un passage et vérifiez régulièrement l’état du raccord. Sur un modèle à collecte des mandrins, videz le réservoir avant qu’il ne soit plein afin de ne pas gêner le fonctionnement.
Budget, entretien et erreurs fréquentes
En entrée de gamme, les outils répondent aux besoins occasionnels si leurs diamètres compatibles correspondent précisément à vos rivets. Le milieu de gamme s’adresse plutôt aux usages réguliers, avec une attention particulière à l’ergonomie, aux embouts fournis et à la facilité de maintenance. Le haut de gamme peut être pertinent pour un poste utilisé de façon soutenue, notamment lorsque la robustesse, le confort, la collecte des mandrins ou la disponibilité des pièces d’usure comptent dans la durée. Comparez les équipements et le coût relatif des consommables, sans vous limiter au prix d’achat.
Les erreurs les plus fréquentes sont de négliger le débit du compresseur, de confondre diamètre du rivet et épaisseur à assembler, ou d’utiliser un embout inadapté. Ne forcez pas une pose qui ne s’effectue pas correctement : contrôlez d’abord le raccordement, l’embout, l’état des mâchoires et la compatibilité du rivet. Après usage, nettoyez l’outil, retirez les mandrins collectés et appliquez uniquement la lubrification recommandée dans la notice. Un entretien régulier limite les blocages et aide à préserver une traction constante.